


A105 Nipplo a pressare
Tipo: Gomito, T, Croce, Tappo per tubo, Mezzo accoppiamento, Giunto completo, Gomito stradale, T laterale, Boccola a filo, Boccola esagonale, Tappo esagonale, Tappo rotondo, Tappo quadrato, Inserti riduttori, Union, Nipplo, Sockeolet e Threadolet ecc.
Standard: ASME B16.11, MSS SP79, MSS SP83, MSS SP95 e MSS SP97 ecc.
Dimensioni: 1/8"-36" o più grandi secondo le richieste del cliente
Classe: STD,XS,Sch,160/XXS,2000LB-9000LB
Zhengzhou Huitong Pipeline Equipment Co., Ltd. è uno dei principali produttori e fornitori di nippli a pressare a105 in Cina. Vi diamo un cordiale benvenuto per l'acquisto del nostro capezzolo a pressare a105. La nostra fabbrica accetta anche ordini personalizzati. Sii libero di goderti il nostro prezzo competitivo e il nostro servizio eccellente.
Nipplo a pressare A105: MSS SP-95
Un nipplo a pressare A105 è un raccordo riduttore in acciaio al carbonio forgiato che unisce due diverse dimensioni di tubo in un'unica parte corta, specificata da uno standard di materiale (ASTM A105), uno standard dimensionale (MSS SP-95) e un codice finale da due- a sei lettere come TBE o BEPE.
I nippli a pressare sono disponibili in due configurazioni principali:
- Nipplo a pressare concentrico:entrambe le estremità condividono una linea centrale.
- Nipplo a pressare eccentrico: le linee centrali sono sfalsate in modo che un lato del raccordo sia piatto.
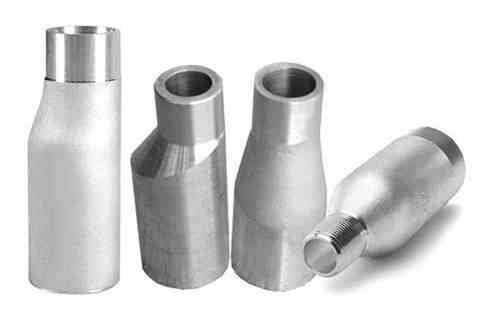
Risposta rapida
Un nipplo a pressare A105 è un nipplo per tubo in acciaio al carbonio forgiato, rastremato da una dimensione nominale del tubo a una più piccola, realizzato con forgiati ASTM A105 e dimensionato secondo MSS SP-95 (o il suo predecessore BS 3799). Viene fornito concentrico o eccentrico, con estremità lisce (P), smussate (B) o filettate (T) in qualsiasi combinazione - TBE e BEPE sono le varianti di acciaio al carbonio più comuni. Requisiti meccanici: minimo a trazione 485 MPa, minimo snervamento 250 MPa, durezza massima 187 HBW. Le dimensioni standard vanno da NPS 1/4" × 1/8" a 12" × 10". Non esiste un rating di pressione definito dal codice per i nippli a pressare; lo spessore della parete segue gli schemi ASME B36.10M e si prevede che il raccordo corrisponda alla capacità di pressione del tubo senza saldatura dello stesso schema. Inviluppo di servizio per A105: da -29 gradi a 425 gradi.
I fatti principali in breve
|
Fatto |
Valore |
Fonte |
|
Specificazione del materiale |
ASTM A105 / ASME SA-105, UNS K03504 |
ASTM A105 |
|
Norma dimensionale |
MSS SP-95 (sostituisce BS 3799) |
MSS |
|
Intervallo di dimensioni |
Pollici da 1/4" × 1/8" a 12" × 10" |
MSS SP-95 |
|
Resistenza alla trazione, min |
485 MPa (70 ksi) |
ASTM A105 |
|
Limite di snervamento, min |
250 MPa (36 ksi) |
ASTM A105 |
|
Durezza, max |
187 HBW (22 HRC per il servizio NACE) |
ASTM A105/NACE MR0175 |
|
Temperatura di servizio |
Da -29 gradi a 425 gradi |
ASME B31.3 / materiali di progetto |
|
Filettatura standard |
NPT secondo ASME B1.20.1 |
ASME |
|
Limite di peso per forgiatura |
4.540 kg (10.000 libbre) |
ASTM A105 |
|
Prezzo FOB tipico (2026) |
US$ 0,8–5/pz per i comuni formati piccoli; $ 7–12/kg sfuso |
elenchi dei fornitori |
Proprietà del nipplo a pressare ASTM A105:
ASTM A105 è una specifica standard per componenti di tubazioni in acciaio al carbonio forgiato. Uno dei componenti più comuni realizzati con questo ASTM A105 il materiale è il nipplo pressato. Il nipplo per tubi forgiato è un tipo di raccordo utilizzato per collegare due tubi insieme. È costituito da un tubo cavo con un'estremità rastremata, che viene inserito nel tubo e quindi saldato in posizione. L'altra estremità del nipplo forgiato in acciaio al carbonio è filettata, consentendone l'avvitamento nell'altro tubo come un normale raccordo per tubi.
Nippli per tubi ASTM A105Nsono comunemente utilizzati nei settori che richiedono sistemi di tubazioni ad alta-pressione e alta{{1}temperatura. Il materiale A105 è realizzato in acciaio al carbonio, sufficientemente resistente e durevole da resistere alle esigenze dei sistemi di tubazioni ad alta-pressione. Il nipplo Swage ASTM A105N è inoltre trattato per resistere alla corrosione, il che lo rende un'opzione affidabile e di lunga durata-per i sistemi di tubazioni. I nippli a pressare realizzati in ASTM A105 sono inoltre estremamente durevoli e resistenti all'usura.

Specifiche del capezzolo a pressare ASTM A105:
- Intervallo di dimensioni: da 1/4 pollici a 12 pollici (da DN8 a DN300)
- Valori di pressione: Classe 3000, Classe 6000 (saldatura filettata/a bicchiere); Sch 40, Sch 80, Sch 160, XXS (saldatura di testa-)
- Standard di produzione: ASME B16.11 (raccordi forgiati, prese-a saldare e filettati), ASME B16.9/MSS SP-95 (nippli a pressare con saldatura di testa)
- Grado materiale: ASTM A105 / A105N (normalizzato per proprietà meccaniche migliorate)
- Tipi di estremità: concentrico (CONC) ed eccentrico (ECC); Estremità filettate (NPT, BSPT), a tasca-saldate (SW) o lisce/smussate (PE/BE)
ASTM A105 Composizione chimica e proprietà meccaniche
|
Elemento/Proprietà |
Requisito |
|
Carbonio |
0,35% massimo |
|
Manganese |
0.60–1.05% |
|
Fosforo |
0,035% massimo |
|
Zolfo |
0,040% massimo |
|
Silicio |
0.10–0.35% |
|
Cr + Mo |
0,32% massimo combinato |
|
Cu + Ni + Cr + Mo + V |
1,00% massimo combinato |
|
Resistenza alla trazione |
485 MPa (70 ksi) min |
|
Forza di rendimento |
250 MPa (36 ksi) min |
|
Allungamento in 2 pollici. |
22% minimo |
|
Riduzione dell'area |
30% minimo |
|
Durezza |
137–187 HBW |
Prezzo/costo del nipplo a pressare A105 2026
| A105 Dimensioni del nipplo a pressare | Configurazione tipica | Prezzo indicativo |
| 1/2" × 1/4" | Concentrico | $ 4,5-$ 8,5/pz |
| 1" × 1/2" | Concentrico | $ 5-$ 10/pz |
| 2" × 1" | Concentrico/Eccentrico | $ 8-$ 18/pz |
| 3" × 2" | Concentrico/Eccentrico | $ 12-$ 28/pz |
| 4" × 2" | Concentrico/Eccentrico | $18–$40/pz |
| 6" × 4" | Concentrico/Eccentrico | $ 30– $ 75/pz |
| 8" × 6" | Concentrico/Eccentrico | $ 45–$100+/pz |
Tipi di estremità del capezzolo a pressare:
|
PBE |
Pianura su entrambe le estremità |
|
PLE/PSE |
Estremità grande semplice / Estremità piccola semplice |
|
BBE |
Smussatura su entrambe le estremità (smussatura di 37,5 gradi secondo ASME B16.25) |
|
BLE/BSE |
Estremità grande smussata / Estremità piccola smussata |
|
TBE |
Filettate su entrambe le estremità (NPT) |
|
TLE/TSE |
Estremità grande filettata / Estremità piccola filettata |
|
BEPE |
Un'estremità smussata, un'estremità liscia |
|
PUNTA |
Filettato su un'estremità |
|
BOE/POE |
Un'estremità smussata/un'estremità liscia |

A105 Dimensioni e dimensioni del nipplo a pressare
| Estremità grande × Estremità piccola | Diametro esterno grande | Piccolo diametro esterno | Lunghezza complessiva tipica |
| 1/4" × 1/8" | 13,7 mm | 10,3 mm | 57 mm |
| 3/8" × 1/4" | 17,1 mm | 13,7 mm | 64 mm |
| 1/2" × 1/4" | 21,3 mm | 13,7 mm | 70 mm |
| 3/4" × 1/2" | 26,7 mm | 21,3 mm | 76 mm |
| 1" × 1/2" | 33,4 mm | 21,3 mm | 89 mm |
| 1" × 3/4" | 33,4 mm | 26,7 mm | 89 mm |
| 1-1/4" × 1/2" | 42,2 mm | 21,3 mm | 102 mm |
| 1-1/2" × 1" | 48,3 mm | 33,4 mm | 114 mm |
| 2" × 1" | 60,3 mm | 33,4 mm | 127 mm |
| 2" × 1-1/2" | 60,3 mm | 48,3 mm | 127 mm |
| 3" × 2" | 88,9 mm | 60,3 mm | 152 mm |
| 4" × 2" | 114,3 mm | 60,3 mm | 178–229 mm |
ASME B16.11 Dimensioni dei nippli concentrici eccentrici a pressare

|
Nominalemisurare |
ODalla fine |
LunghezzaDi piccoloFINE |
FINEper finire |
|
|
DN |
NPS |
OD1×OD2 |
SLmin |
A |
|
8×6 |
1/4×1/8 |
13.7×10.3 |
20 |
57 |
|
10×6 |
3/8×1/8 |
17.1×10.3 |
20 |
64 |
|
10×8 |
3/8×1/4 |
17.1×13.7 |
20 |
|
|
15×6 |
1/2×1/8 |
21.3×10.3 |
20 |
70 |
|
15×8 |
1/2×1/4 |
21.3×13.7 |
20 |
|
|
15×10 |
1/2×3/8 |
21.3×17.1 |
20 |
|
|
20×6 |
3/4×1/8 |
26.7×10.3 |
20 |
76 |
|
20×8 |
3/4×1/4 |
26.7×13.7 |
20 |
|
|
20×10 |
3/4×3/8 |
26.7×17.1 |
22 |
|
|
20×15 |
3/4×1/2 |
26.7×21.3 |
22 |
|
|
25×6 |
1×1/8 |
33.4×10.3 |
20 |
89 |
|
25×8 |
1×1/4 |
33.4×13.7 |
20 |
|
|
25×10 |
1×3/8 |
33.4×17.1 |
22 |
|
|
25×15 |
1×1/2 |
33.4×21.3 |
22 |
|
|
25×20 |
1×3/4 |
33.4×26.7 |
22 |
|
|
32×6 |
1 1/4×1/8 |
42.2×10.3 |
20 |
102 |
|
32×8 |
1 1/4×1/4 |
42.2×13.7 |
20 |
|
|
32×10 |
1 1/4×3/8 |
42.2×17.1 |
22 |
|
|
32×15 |
1 1/4×1/2 |
42.2×21.3 |
22 |
|
|
32×20 |
1 1/4×3/4 |
42.2×26.7 |
25 |
|
|
32×25 |
1 1/4×1 |
42.2×33.4 |
25 |
|
|
40×6 |
1 1/2×1/8 |
48.3×10.3 |
20 |
114 |
|
40×8 |
1 1/2×1/4 |
48.3×13.7 |
20 |
|
|
40×10 |
1 1/2×3/8 |
48.3×17.1 |
22 |
|
|
40×15 |
1 1/2×1/2 |
48.3×21.3 |
25 |
|
|
40×20 |
1 1/2×3/4 |
48.3×26.7 |
25 |
|
|
40×25 |
1 1/2×1 |
48.3×33.4 |
25 |
|
|
40×32 |
1 1/2×1 1/4 |
48.3×42.2 |
25 |
|
|
50×6 |
2×1/8 |
60.3×10.3 |
20 |
165 |
|
50×8 |
2×1/4 |
60.3×13.7 |
22 |
|
|
50×10 |
2×3/8 |
60.3×17.1 |
22 |
|
|
50×15 |
2×1/2 |
60.3×21.3 |
25 |
|
|
50×20 |
2×3/4 |
60.3×26.7 |
30 |
|
|
50×25 |
2×1 |
60.3×33.4 |
30 |
|
|
50×32 |
2×1 1/4 |
60.3×42.2 |
30 |
|
|
50×40 |
2×1 1/2 |
60.3×48.3 |
30 |
|
|
100×40 |
4×1 1/2 |
114.3×48.3 |
40 |
229 |
|
100×50 |
4×2 |
114.3×60.3 |
45 |
|
|
100×65 |
4×2 1/2 |
114.3×73.0 |
45 |
|
|
100×80 |
4×3 |
114.3×88.9 |
45 |
|
|
100×90 |
4×3 1/2 |
114.3×101.6 |
45 |
|
|
125×8 |
5×1/4 |
141.3×13.7 |
25 |
279 |
|
125×10 |
5×3/8 |
141.3×17.1 |
25 |
|
|
125×15 |
5×1/2 |
141.3×21.3 |
25 |
|
|
125×20 |
5×3/4 |
141.3×26.7 |
30 |
|
|
125×25 |
5×1 |
141.3×33.4 |
30 |
|
|
125×32 |
5×1 1/4 |
141.3×42.2 |
40 |
|
|
125×40 |
5×1 1/2 |
141.3×48.3 |
40 |
|
|
125×50 |
5×2 |
141.3×60.3 |
45 |
|
|
125×65 |
5×2 1/2 |
141.3×73.0 |
45 |
|
|
125×80 |
5×3 |
141.3×88.9 |
45 |
|
|
125×90 |
5×3 1/2 |
141.3×101.6 |
45 |
|
|
125×100 |
5×4 |
141.3×114.3 |
50 |
|
|
150×15 |
6×1/2 |
168.3×21.3 |
30 |
304 |
|
150×20 |
6×3/4 |
168.3×26.7 |
30 |
|
|
150×25 |
6×1 |
168.3×33.4 |
40 |
|
|
150×32 |
6×1 1/4 |
168.3×42.2 |
40 |
|
|
150×40 |
6×1 1/2 |
168.3×48.3 |
45 |
|
|
150×50 |
6×2 |
168.3×60.3 |
45 |
|
|
150×65 |
6×2 1/2 |
168.3×73.0 |
45 |
|
|
150×80 |
6×3 |
168.3×88.9 |
45 |
|
|
150×90 |
6×3 1/2 |
168.3×101.6 |
50 |
|
|
150×100 |
6×4 |
168.3×114.3 |
50 |
|
|
150×125 |
6×5 |
168.3×141.3 |
60 |
|
Nipplo a pressare A105 concentrico vs eccentrico
Nipplo a pressare concentrico
Le estremità grandi e piccole condividono la stessa linea centrale.
Le applicazioni tipiche includono:
- Tubazioni verticali
- Tubazioni di processo generali
- Collegamenti dello strumento
- Riduttori compatti
- Collegamenti pompa e valvola

Nipplo a pressare eccentrico
Le linee centrali sono sfalsate.
Ciò può contribuire a mantenere un'elevazione piatta del tubo e ridurre la possibilità di sacche di liquido nelle tubazioni orizzontali.
Le applicazioni tipiche includono:
- Linee di processo orizzontali
- Tubazioni del gas
- Disposizioni di aspirazione della pompa
- Drenare-sistemi sensibili
- Sistemi che richiedono elevazione controllata
La scelta tra concentrico ed eccentrico dovrebbe basarsi sulla disposizione delle tubazioni piuttosto che sulla semplice selezione della configurazione più economica.
Nipplo a pressare vs riduttore vs nipplo a cilindro
|
Proprietà |
Nipplo a pressare (MSS SP-95) |
Riduttore (ASME B16.9) |
Nipplo a cilindro (BS 3799 / pratica di officina) |
|
Costruzione |
Forgiato o lavorato a macchina da un cono esterno brusco e senza giunzioni |
Realizzato con tubo senza saldatura, cono lungo e graduale |
OD uniforme, scende solo in corrispondenza delle filettature |
|
Tipi di connessione |
Filettati, lisci, smussati in qualsiasi combinazione |
Solo estremità-saldate di testa |
Filettato (solitamente TBE) |
|
Dimensioni |
Da 1/4" × 1/8" a 12" × 10" |
Da 1/2" a 48" |
Normalmente da 1/8" a 2". |
|
Valutazione della pressione |
Nessuna tabella dei codici; corrisponde alla stessa-programmazione del tubo senza interruzioni |
Percorso del codice definito tramite B16.9 + B31.3 |
Dipendente dal thread-; più basso dei tre |
|
Transizione del flusso |
Improvvisa - turbolenza misurabile e caduta di pressione |
Liscio |
Brusco, con un passo interiore |
|
Meglio per |
Retrofit compatti-di diametro misto, misti filettati/saldati |
Testate saldate, linee ad alta-velocità |
Tubazioni, scarichi, linee d'aria a bassa-pressione |
Indica Nots prima dell'ordine
Il trattamento termico dipende dalle dimensioni- e dalla classe-. A105 non impone il trattamento termico per i piccoli pezzi fucinati, che copre la maggior parte dei nippli a pressare. Diventa obbligatorio per le flange ASME B16.5 nella Classe 400 e superiore e per raccordi e parti di valvole superiori a 4 pollici nella Classe 300. Quando viene applicata la normalizzazione (tipicamente intorno a 900-930 gradi con raffreddamento ad aria), il materiale viene spesso venduto come A105N. A105N non è un grado separato - è A105 nella condizione normalizzata ed è ciò che la maggior parte delle specifiche di progetto richiede durante le prove di impatto o NACE è in gioco la conformità.
Il servizio acido ha un limite massimo. Nei servizi contenenti H₂S- ai sensi della norma NACE MR0175/ISO 15156, il limite di durezza è 22 HRC (187 HBW), che coincide con il valore massimo A105 - ma la conformità richiede comunque che il trattamento termico e la verifica della durezza siano documentati, non presunti. Normalizzare o normalizzare-e-temperare è il percorso che porta in modo affidabile al di sotto del limite.
L'involucro della temperatura è delimitato ad entrambe le estremità. A105 va bene da −29 gradi a 425 gradi. Al di sotto di -29 gradi non è garantita la resistenza agli urti - ovvero il territorio dell'A350 LF2, che effettua il test Charpy obbligatorio. Al di sopra dei 425 gradi l'acciaio al carbonio perde la resistenza allo scorrimento viscoso e subentrano i gradi di cromo-molibdeno (A182 F11, F22). Un nipplo a pressare è una parte a pressione; l'involucro si applica ad esso esattamente come ad una flangia.
Norme pertinenti
ASTM A105 è la specifica del materiale. Si tratta della specifica standard per i componenti di tubazioni in acciaio al carbonio forgiato per servizi a temperatura ambiente- e superiore-a temperatura - la stessa specifica che regola le flange in acciaio al carbonio, i raccordi a saldare-e i piccoli corpi valvola.
MSS SP-95 è lo standard dimensionale. Intitolato *Swaged Nipples and Bull Plugs*, copre le dimensioni, la finitura, le tolleranze, la marcatura e i requisiti dei materiali per i nippli a pressare da NPS 1/4 a 12 e i bull plugs da NPS 1/8 a 12.
Domande frequenti:
Q: Qual è il prezzo di un nipplo a pressare A105 nel 2026?
A: Si aggira un tipico intervallo di budget$ 3,5–$ 8,5/kg, o approssimativamente$ 4,5–$100+ al pezzo, a seconda delle dimensioni, dello spessore della parete, del collegamento terminale, della quantità, dell'ispezione e della certificazione.
Q: Qual è la differenza tra un nipplo a pressare concentrico e uno eccentrico?
A: I nippli a pressare concentrici hanno una linea centrale comune e vengono utilizzati principalmente nei sistemi di tubazioni verticali per mantenere la simmetria. I nippli a pressare eccentrici presentano linee centrali sfalsate, che li rendono essenziali nelle linee orizzontali.
D: Cos'è un nipplo a pressare A105?
A:Un raccordo per tubi in acciaio al carbonio forgiato, realizzato in materiale ASTM A105, che si rastrema da una dimensione di tubo a una più piccola in un'unica parte corta, dimensionata su MSS SP-95. È specificato dallo standard del materiale più lo standard dimensionale più un codice finale come TBE o BEPE.
D: A105 è uguale a A106?
A:N. A105 è una specifica di forgiatura per raccordi, flange e parti di valvole; A106 è una specifica per tubi senza saldatura. Entrambi sono acciai al carbonio con chimica simile, ma certificano forme di prodotto diverse. Un nipplo a pressare ricavato da un tubo senza saldatura è dotato di certificato A106; uno stampo forgiato trasporta A105.
D: Cosa significa TBE su un nipplo a pressare?
A:Filettato su entrambe le estremità. L'intera famiglia di codici copre ogni combinazione di estremità piane (P), smussate (B) e filettate (T) all'estremità grande (LE) e all'estremità piccola (SE): PBE, BBE, TBE, BEPE, TOE, TSE-BLE e così via.
D: Qual è la differenza tra un nipplo a pressare e un riduttore?
A:Un riduttore (B16.9) è un raccordo-saldato di testa con una transizione lunga e graduale e un percorso di pressione-definito dal codice; un nipplo a pressare è una parte forgiata corta con una conicità brusca, disponibile filettata o liscia, senza tabella dei codici. Gli swage servono per applicazioni di piccolo-alesaggio, filettate e compatte; i riduttori servono testate saldate.
D: Perché dovrei utilizzare un nipplo a pressare eccentrico anziché concentrico?
A:L'eccentrico mantiene un lato del raccordo a filo con la parete del tubo. Nelle linee di aspirazione orizzontali delle pompe, con il lato piatto rivolto verso l'alto, impedisce la formazione di sacche d'aria che causano cavitazione. Lato piatto rivolto verso il basso, lascia drenare completamente le linee. Concentrico è per le corse verticali e ovunque la linea centrale deve rimanere allineata.
D: I nippli a pressare hanno un rating di pressione?
A:Non un codice-definito. MSS SP-95 e B16.11 non dispongono di una tabella di classificazione per gli swage. Lo spessore della parete segue gli schemi ASME B36.10M e i produttori valutano il raccordo in modo che corrisponda al tubo senza saldatura dello stesso schema. Etichette come "3000 lb" prendono in prestito il vocabolario B16.11 ma non sono classificazioni del codice.
D: È possibile saldare di testa-un nipplo a pressare?
A:Sì - è a questo che serve l'estremità smussata (B). Gli smussi vengono tagliati a 37,5 gradi secondo ASME B16.25 e la saldatura segue la stessa procedura qualificata di qualsiasi saldatura di testa in acciaio al carbonio, comprese le decisioni PWHT basate sullo spessore in B31.3.
D: L'A105 è consentito nel servizio acido (H2S)?
A:Sì, entro i limiti NACE MR0175/ISO 15156. Il requisito è una durezza pari o inferiore a 22 HRC (187 HBW), documentata mediante trattamento termico - normalmente normalizzante o normalizzante e rinvenimento - e verificata sul certificato dello stabilimento. Specificare "A105N, NACE MR0175" e richiedere il valore di durezza sull'MTR.
D: Qual è la differenza tra A105 e A105N?
A:A105N è A105 nella condizione normalizzata (riscaldato al di sopra della temperatura critica, intorno a 900–930 gradi, quindi raffreddato ad aria). Non è un grado separato. La normalizzazione affina la grana e migliora la tenacità e la maggior parte delle specifiche di progetto lo richiedono per materiali sottoposti a test di impatto o NACE.
D: Quale intervallo di temperature è adatto a un nipplo a pressare A105?
A:Circa -29 gradi fino a 425 gradi. Al di sotto di -29 gradi non vi è alcuna garanzia di robustezza - utilizzare A350 LF2. Al di sopra di 425 gradi, l'acciaio al carbonio perde resistenza allo scorrimento - utilizzare A182 F11/F22.
D: NPT o BSPT - di quale thread ho bisogno?
A:Qualunque sia la connessione di accoppiamento utilizzata; non sono intercambiabili. NPT (ASME B1.20.1) domina i progetti standard statunitensi-; BSPT/BSPP (ISO 7/1, ISO 228-1) compaiono nella pratica britannica ed europea. I giunti a filettatura mista si innestano parzialmente, sembrano stretti e perdono. Indicare il modulo della filettatura nell'ordine.
D: In quali dimensioni sono disponibili i nippli a pressare?
A:MSS SP-95 copre NPS 1/4" × 1/8" fino a 12" × 10", con lunghezze complessive da 57 mm a 229 mm. Lo spessore delle pareti è previsto dal programma (STD, XS, Sch 160, XXS). La gamma pratica presso la maggior parte dei fornitori va da 1/2" × 3/8" a 4" × 3".
D: Un nipplo a pressare necessita di un trattamento termico?
A:A105 non lo impone per i piccoli pezzi fucinati, quindi la maggior parte dei piccoli stampati viene spedita come-forgiata o normalizzata. Diventa obbligatorio per parti di Classe 300 di grandi dimensioni (oltre 4") e le specifiche del progetto richiedono comunemente comunque la normalizzazione per NACE o per il servizio -testato sull'impatto. Ordina "A105N" quando desideri la condizione normalizzata.
D: Cos'è un bull plug?
A:Il raccordo complementare in MSS SP-95: un tappo con filettatura maschio (cavo o pieno) utilizzato per chiudere l'estremità di un tubo, di dimensioni da NPS 1/8" a 12". Appare sullo stesso set di disegni e sugli stessi elenchi di stock dei nippli a pressare e di solito viene ordinato insieme ad essi.
D: Come viene contrassegnato e certificato un nipplo a pressare?
A:Marcatura per MSS SP-25: taglia, tabella, grado e numero di colata sul corpo. La certificazione è un certificato di test di fabbrica - EN 10204 3.1 su richiesta - che mostra la chimica effettiva, i risultati meccanici e le condizioni del trattamento termico. Un certificato senza valori di prova non costituisce una base di accettazione.
D: Come devo scrivere le specifiche su un ordine di acquisto?
A:Specifiche materiale + standard dimensionale + geometria + dimensione + programmazioni per estremità + codice estremità + forma della filettatura + condizione: "Nipplo a pressare, eccentrico, 2" × 1", Sch 80 × 80, TSE-BLE, ASTM A105N, NPT, MSS SP-95, NACE MR0175, EN 10204 3.1." Ogni parola guadagna il suo posto.
Q: Quale standard di materiale si applica ai nippli a pressare in acciaio al carbonio forgiato?
A: ASTM A105 / ASME SA105 è la specifica standard per i componenti di tubazioni in acciaio al carbonio forgiato. Per quanto riguarda design e dimensioni, sono generalmente conformi a MSS SP-95 (o BS 3799 per alcuni raccordi filettati/a presa-a saldare), garantendo un'elevata resistenza meccanica in condizioni di servizio ad alta-pressione e ad alta temperatura.
Etichetta sexy: nipplo a pressare a105, Cina, produttore, fabbrica, prezzo, personalizzato


Invia la tua richiesta
