

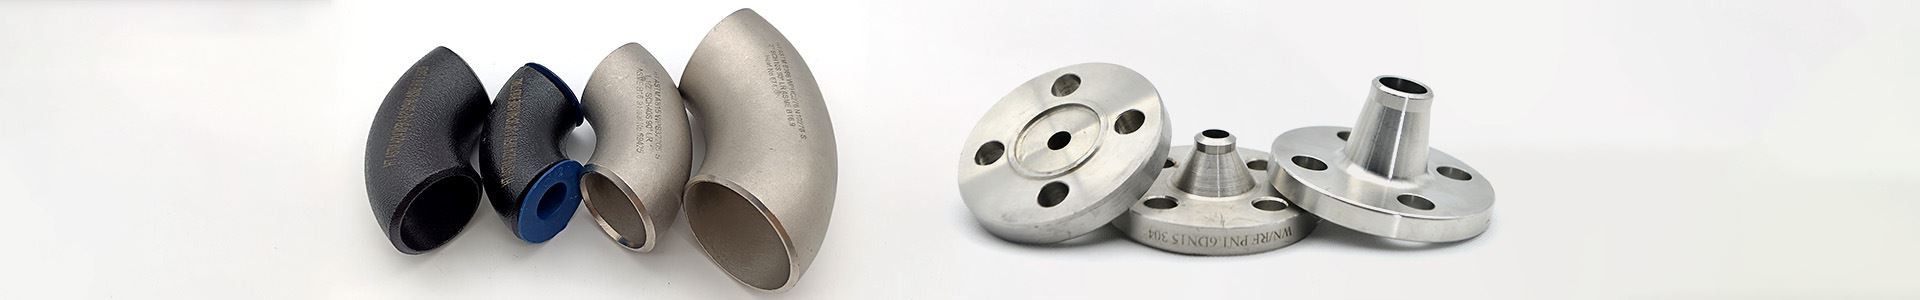
Standard ASTM A182 per flange di tubi in acciaio duplex
Nov 07, 2023
Standard ASTM A182 per flange duplex|F51 contro F53 contro F55
ASTM A182 è una specifica standard per flange di tubi in lega forgiata o laminata e acciaio inossidabile, raccordi forgiati, valvole e parti destinate al servizio ad alta-temperatura. Questa specifica riguarda i tipi di acciaio inossidabile duplex, austenitico e ferritico/austenitico. In particolare, i gradi duplex trattati in questa specifica includono UNS S31803, S32205, S32550, S32750 e S32760.
Gli acciai inossidabili duplex, noti anche come acciai inossidabili austenitici-ferritici, offrono eccellente resistenza alla corrosione e proprietà meccaniche. Gli acciai inossidabili duplex come A182 F51, F53 e F55 hanno un'elevata resistenza alla tensocorrosione e alla corrosione per vaiolatura, rendendoli adatti per l'uso in ambienti difficili incontrati, tra gli altri, nelle industrie di lavorazione chimica, petrolio e gas, marina, pasta di legno e carta.

ASTM A182/A182M è la specifica che regola le flange dei tubi in acciaio inossidabile duplex forgiato. Copre quattro gradi nella produzione di routine - F51 (UNS S31803), F60 (S32205), F53 (S32750) e F55 (S32760) - e ne fissa la composizione chimica, il carico di snervamento minimo (450–550 MPa), la durezza massima (290–310 HBW), la solubilizzazione obbligatoria con raffreddamento liquido e i requisiti di marcatura. Le flange duplex A182 sono limitate al servizio a 315 gradi e rientrano nel gruppo materiali ASME B16.5 2.8 per i valori di pressione.
Tipi comuni di flangia duplex ASTM A182
| Collo saldato (WN) | Tubazioni ad alta-pressione/alta{{1}temperatura |
| Slip-(SO) | Tubazioni di processo generali |
| Cieco (BL) | Chiusura di tubi o ugelli dell'attrezzatura |
| Saldatura a presa (SW) | Tubazioni-di piccolo diametro |
| Filettato | Applicazioni speciali a bassa{0}temperatura/diametro minore- |
| Giunto a giro (LJ) | Sistemi che richiedono frequenti smantellamenti |
| Flangia dell'orifizio | Misurazione del flusso |
| Collo di saldatura lungo (LWN) | Collegamenti attrezzature/ugelli speciali |
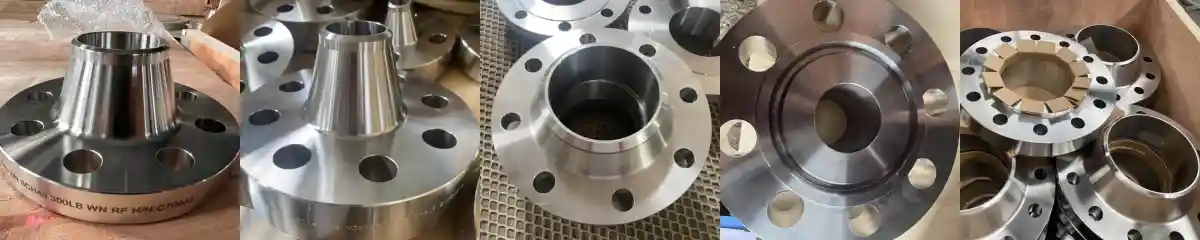
Gradi duplex ASTM A182
F51 (UNS S31803)è l'originale grado di forgiatura duplex 22Cr. È il cavallo di battaglia della famiglia: 21,0–23,0% Cr, 2,5–3,5% Mo, azoto ovunque dallo 0,08% allo 0,20%. Questa ampia finestra di azoto è il punto debole dell'F51 ed è la ragione per cui il grado è stato costantemente sostituito.
F60 (UNS S32205)è la versione stretta della stessa lega. Il cromo è aumentato al 22,0–23,0% minimo, il molibdeno al 3,0–3,5% e l'azoto allo 0,14–0,20%. Il risultato è un livello PREN garantito anziché quello sperato.- La maggior parte degli operatori che oggi scrivono una specifica 2205 scrivono "A182 F60" e aggiungono "F51 non accettabile".
F53 (UNS S32750)è 25Cr super duplex, la risposta standard all'acqua di mare calda. Trasporta 24,0–26,0% Cr, 3,0–5,0% Mo e 0,24–0,32% N, fornendo un PREN maggiore o uguale a 41. Il limite di snervamento sale a 550 MPa, circa 2,6 volte quello del 316L e il 22% sopra F60.
F55 (UNS S32760), conosciuto commercialmente come Zeron 100, si colloca al vertice della famiglia. Mantiene la base 25Cr e aggiunge lo 0,50–1,00% di rame e lo 0,50–1,00% di tungsteno. Il rame migliora la resistenza all'acido solforico e fosforico; il tungsteno solleva il PREN modificato di circa la metà della sua percentuale in peso. F55 è il grado che si ottiene quando il servizio contiene cloruri *e* un acido riducente diluito o cloruri più H₂S.
ASTM A182 F51 F60 F53 F55 Composizione chimica
| Grado | UNS | Cmax | Mn massimo | Pmax | Smassimo | Sì massimo | Cr | Ni | Mo | N | Cu | W |
| F51 | S31803 | 0.03 | 2 | 0.03 | 0.02 | 1 | 21.0–23.0 | 4.5–6.5 | 2.5–3.5 | 0.08–0.20 | - | - |
| F60 | S32205 | 0.03 | 2 | 0.03 | 0.02 | 1 | 22.0–23.0 | 4.5–6.5 | 3.0–3.5 | 0.14–0.20 | - | - |
| F53 | S32750 | 0.03 | 1.2 | 0.035 | 0.02 | 0.8 | 24.0–26.0 | 6.0–8.0 | 3.0–5.0 | 0.24–0.32 | 0,50 massimo | - |
| F55 | S32760 | 0.03 | 1 | 0.03 | 0.01 | 1 | 24.0–26.0 | 6.0–8.0 | 3.0–4.0 | 0.20–0.30 | 0.50–1.00 | 0.50–1.00 |
ASTM A182 F51 F60 F53 F55 Proprietà meccaniche
| Grado | UNS | Trazione min | Resa minima (0,2%) | Allungamento minimo (2 pollici) | Riduzione dell'area min | Durezza massima |
| F51 | S31803 | 620 MPa (90 ksi) | 450 MPa (65 ksi) | 25% | 45% | 290 HBW |
| F60 | S32205 | 655 MPa (95 ksi) | 450 MPa (65 ksi) | 25% | 45% | 290 HBW |
| F53 | S32750 | 800 MPa (116 ksi) Inferiore o uguale a 50 mm; 735 MPa (106 ksi) > 50 mm | 550 MPa (80 ksi) Inferiore o uguale a 50 mm; 515 MPa (75 ksi) > 50 mm | 15% | - | 310 HBW |
| F55 | S32760 | 750–895 MPa (109–130 ksi) | 550 MPa (80 ksi) | 25% | 45% | 310 HBW |
| F61 | S32550 | 750 MPa (109 ksi) | 550 MPa (80 ksi) | 25% | 50% | 302 HBW |
Trattamento termico: Solution Anneal e Water Quench
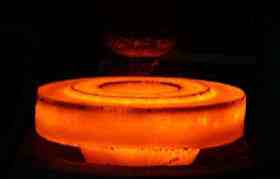
A182 richiede che i pezzi fucinati duplex siano trattati con soluzione e temprati, non ricotti e raffreddati ad aria. La tabella della norma fornisce la temperatura minima di soluzione e il mezzo di raffreddamento:
| Grado | Trattamento termico | Temperatura di soluzione | Mezzo di raffreddamento | Raffreddamento al di sotto |
| F51 | Soluzione trattante e dissetante | 1.020 gradi (1.870 gradi F) min | Liquido | 260 gradi (500 gradi F) |
| F60 | Soluzione trattante e dissetante | 1.020 gradi (1.870 gradi F) min | Liquido | 260 gradi (500 gradi F) |
| F53 | Soluzione trattante e dissetante | 1.025 gradi (1.880 gradi F) min | Liquido | 260 gradi (500 gradi F) |
| F55 | Soluzione trattante e dissetante | 1.100–1.140 gradi (2.010–2.085 gradi F) | Liquido | 260 gradi (500 gradi F) |
Nel negozio, le pratiche finestre utilizzate dai falsari duplex sono leggermente più alte rispetto al pavimento standard: 1.020–1.080 gradi per F51 e F60 e 1.050–1.100 gradi per F53 e F55. Il super duplex necessita dell'estremità più calda perché il suo contenuto più elevato di cromo e molibdeno si dissolve più lentamente.
Perché l'insistenza sulla tempra liquida?
L'acciaio inossidabile duplex è estremamente sensibile alle precipitazioni intermetalliche tra circa 1.000 gradi e 550 gradi, con il peggiore tasso di attacco nella banda 700-900 gradi. Tieni una forgiatura duplex in quella finestra e la fase sigma forma - un materiale intermetallico duro, fragile e ricco di cromo- che estrae cromo e molibdeno dalla matrice circostante. Le conseguenze sono sproporzionate rispetto alla quantità. L'1-2% in volume di sigma può dimezzare l'energia d'impatto Charpy. Il 5% supererà l'ispezione visiva e il PMI, quindi si romperà durante il test idraulico o entro uno o due anni di servizio. Il 15% può frantumarsi durante la manipolazione.
Test, ispezione e certificazione
Contenuto di ferrite.
La microstruttura duplex dovrebbe contenere tra il 35% e il 65% di ferrite in volume, con il 40-60% come obiettivo pratico. La norma NACE MR0175/ISO 15156 utilizza la fascia 35–65% per il metallo base e 30–70% per il metallo saldato.
Rilevazione di fase intermetallica.
ASTM A923 fornisce tre metodi per rilevare le fasi intermetalliche dannose nel duplex: Metodo A (attacco con idrossido di sodio), Metodo B (impatto Charpy a una temperatura specificata) e Metodo C (esame microstrutturale a 500×). Il metodo A è un test di screening del negozio; Il metodo B è quello che effettivamente cattura il sigma. ASTM A1084 offre un ulteriore test di screening elettrochimico.
Test di corrosione per vaiolatura.
ASTM G48 Metodo A in cloruro ferrico al 6% a una temperatura specificata è il test di accettazione standard per le flange super duplex. Un tipico requisito di progetto è l'assenza di vaiolature a 40 gradi per F53 e F55.
Identificazione positiva del materiale.
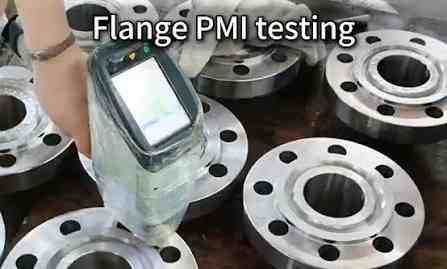
Il PMI non è un requisito A182; è un requisito del progetto e per i lavori duplex dovrebbe essere al 100%.
Certificazione.
I certificati di prova dello stabilimento EN 10204 3.1 con la chimica completa in base al calore, i risultati della tensione, la registrazione del trattamento termico e la durezza sono la base. Gli organismi di ispezione di terze parti- comunemente invocati per i pacchetti di flange duplex includono DNV, Bureau Veritas, Lloyd's Register, ABS e TÜV.
Marcatura.
A182 richiede il nome o il marchio del produttore, il simbolo della qualità, il numero di colata e la designazione delle specifiche su ciascuna parte.
Forgiatura A182 o fusione A995? L’errore che affonda i progetti
Questo è l'errore più comune nell'approvvigionamento di flange duplex, quindi merita una sezione a parte.
Coperture ASTM A182forgiatoflange. Coperture ASTM A995lancioacciaio inossidabile austenitico-ferritico (duplex) per parti-contenenti pressione - corpi valvola, involucri di pompe e sì, flange. Entrambi sono legittimi. Entrambi sono utilizzati negli stessi progetti. Non sono intercambiabili e presentano proprietà meccaniche diverse, requisiti di test diversi e fasce di prezzo diverse.
Standard dimensionali e di rivestimento
A182 governa il materiale, non le dimensioni. La conformità dimensionale deriva da uno standard separato e per le flange duplex quelli comuni sono:
ASME B16.5- flange e raccordi flangiati da NPS 1/2 a NPS 24, classi da 150 a 2500. I gradi duplex rientrano nel gruppo di materiali 2.8.
ASME B16.47 Serie AESerie B- flange di-diametro grande da NPS 26 a NPS 60. La serie A deriva da MSS SP-44, la serie B dalla precedente API 605. La serie A è più pesante ed è quella predefinita per i nuovi progetti offshore e di condutture; La serie B è più leggera e si presenta ancora nei rinnovamenti degli impianti più vecchi.
ASME B16.36- flange dell'orifizio, spesso specificate in duplex per la misurazione del flusso su linee di iniezione e acqua prodotta.
EN1092-1- il sistema designato PN europeo-, quando una flangia duplex deve accoppiarsi con l'apparecchiatura europea.
ASME B16.20- guarnizioni, comprese le dimensioni dell'anello RTJ che determinano la geometria della scanalatura.
ASME B46.1- struttura della superficie. Le facce rialzate normalmente corrono a 125–250 µin (3,2–6,3 µm) Ra, con dentellature concentriche o a spirale; Le scanalature RTJ hanno i propri requisiti di finitura.
Pressione-Valori nominali di temperatura per flange duplex A182
| Temperatura | Classe 150 | Classe 300 | Classe 600 | Classe 900 | Classe 1500 | Classe 2500 |
| Da −29 a 38 gradi (da −20 a 100 gradi F) | 290 PSI | 750 PSI | 1.500 PSI | 2.250 PSI | 3.750 PSI | 6.250 PSI |
| 93 gradi (200 gradi F) | 260 PSI | 745 PSI | 1.490 PSI | 2.230 PSI | 3.720 PSI | 6.200 PSI |
| 149 gradi (300 gradi F) | 230 PSI | 665 PSI | 1.335 PSI | 2.000 PSI | 3.335 PSI | 5.560 PSI |
| 204 gradi (400 gradi F) | 200 PSI | 615 PSI | 1.230 PSI | 1.845 PSI | 3.070 PSI | 5.120 PSI |
| 260 gradi (500 gradi F) | 170 PSI | 580 PSI | 1.160 PSI | 1.740 PSI | 2.905 PSI | 4.840 PSI |
| 315 gradi (600 gradi F) | 140 PSI | 555 PSI | 1.115 PSI | 1.670 PSI | 2.785 PSI | 4.640 PSI |
Valutazioni in manometro psi, dalle tabelle ASME B16.5 Gruppo 2.8. È consentita l'interpolazione lineare tra le temperature elencate.
Saldatura di flange duplex A182 al tubo duplex
Metalli d'apporto.
Per 2205 (F51/F60) saldato al tubo S31803/S32205, utilizzare ER2209 per GTAW e GMAW o E2209 per SMAW. Per 2507 (F53) utilizzare ER2594 o E2594. Per F55 saldato al tubo S32760, ER2594 è la scelta comune.
Preriscaldamento e interpass.
Non è richiesto il preriscaldamento. La temperatura massima di interpass è di 150 gradi per 2205 e 100 gradi per super duplex. Il superamento rallenta il raffreddamento attraverso l'intervallo di sensibilizzazione e spinge la HAZ verso la formazione di sigma.
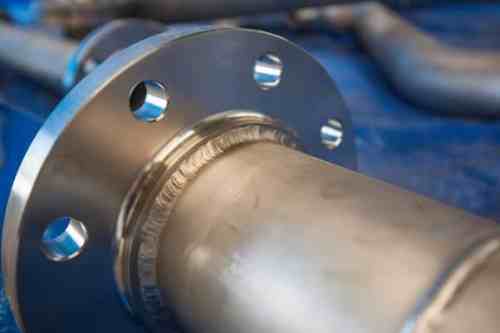
Apporto di calore.
Controllalo tra circa 0,5 e 1,5 kJ/mm per il 2205 e mantienilo all'estremità inferiore per il super duplex.
Trattamento termico post-saldatura. Nessuno.
Schermatura e spurgo.
Il livello di ossigeno nel gas di protezione deve essere mantenuto al di sotto di 100 ppm e al di sotto di 50 ppm su super duplex. Le aggiunte di azoto del 2–5% nel gas di spurgo aiutano a compensare la perdita di azoto dal bagno di saldatura e a stabilizzare la frazione austenite.
Equilibrio di fase.
L'obiettivo di accettazione è il 35–65% di ferrite nel metallo saldato e nella HAZ, con una preferenza del 40–60%. Misuralo sulla qualificazione della procedura e verificalo-a campione in produzione.
Quanto costano le flange duplex A182 nel 2026
| Grado | Prezzo indicativo (USD/kg, FOB Asia) | Indice relativo | Applicazione tipica del premio |
| A182 F316L | 4.30–6.10 | 0.75 | Austenitico di base |
| A182 F51 (S31803) | 6.80–9.40 | 1 | Duplex di riferimento |
| A182 F60 (S32205) | 7.00–9.60 | 1.02–1.05 | Più azoto, pavimenti Cr/Mo più resistenti |
| A182 F53 (S32750) | 9.30–12.50 | 1.30–1.40 | 25Cr, 4% Mo, 0,27% N |
| A182 F55 (S32760) | 11.00–15.00 | 1.45–1.60 | Aggiunte di Cu e W |
| A182 F61 (S32550) | 10.50–14.50 | 1.35–1.50 | Cu-con 25Cr |
| A182 F44 (S31254) | 10.00–13.50 | 1.40–1.60 | 6Mo superaustenitico |
Esperienza di ingegneria-reale nel mondo
Il certificato del mulino che dice "ricotto" invece di "soluzione trattata e temprata". Questo appare più di quanto chiunque vorrebbe. La chimica è corretta, il test di tensione passa, la durezza rientra nel limite - e la resistenza all'impatto è la metà di quella che dovrebbe essere. Il tell è la dicitura del certificato combinata con una lettura della durezza nella parte superiore della fascia. Qualsiasi forgiatura duplex il cui certificato non indichi la temperatura di soluzione e il mezzo di raffreddamento dovrebbe essere trattata come non testata indipendentemente da cos'altro dice il documento.
Fase Sigma che supera l'ispezione dimensionale e PMI. Un fornitore spedisce una flangia cieca F53 con un mozzo da 100 mm raffreddato in un serbatoio di calma. L'esterno si raffredda velocemente, il nucleo no. Il PMI è pulito, le dimensioni sono perfette, la durezza è di 300 HBW - all'interno del cappuccio 310. Solo un test Charpy o un controllo ASTM A923 rivelano il problema.
Flange duplex A182 Analisi dei guasti (ad esempio, corrosione intergranulare causata da un trattamento termico inadeguato)
Gli acciai inossidabili duplex come ASTM A182 F51, F53 e F55 richiedono un trattamento termico della soluzione attentamente controllato e un raffreddamento rapido. Un'esposizione eccessiva entro circa 320–955 gradi (600–1750 gradi F) può favorire la precipitazione di fasi intermetalliche dannose, che possono ridurre sia la resistenza alla corrosione che la tenacità.
Domande frequenti:
D: Cosa copre esattamente ASTM A182 per le flange duplex?
R: A182/A182M copre flange di tubi in lega forgiata o laminata e acciaio inossidabile, raccordi forgiati, valvole e parti per sistemi a pressione, fino a 4.540 kg [10.000 lb] per pezzo. Per il duplex include i gradi F51 (S31803), F60 (S32205), F53 (S32750), F55 (S32760), F54 (S32304), F57 (S39277) e F61 (S32550). Non copre i tubi duplex (A790/A928), i raccordi lavorati (A815), le piastre (A240) o le fusioni (A995).
D: Qual è la differenza tra ASTM A182 F51 e F60?
R: Entrambi sono 2205 duplex, ma F60 ha pavimenti più stretti: cromo 22,0% minimo contro 21,0% per F51, molibdeno 3,0% minimo contro 2,5% e azoto 0,14% minimo contro 0,08%. Poiché l'azoto contribuisce per 16 volte il suo peso al PREN, F60 garantisce un PREN maggiore o uguale a 34 su ogni calore mentre un calore F51 a basso-azoto può scendere a 31–32. La differenza di prezzo è solitamente inferiore al 5%, motivo per cui la maggior parte degli operatori ora specifica F60.
D: Qual è la temperatura massima di servizio per le flange duplex A182?
A: 315 gradi (600 gradi F). ASME B16.5 non assegna alcun rating di pressione all'acciaio inossidabile duplex al di sopra di quella temperatura per il Gruppo 2.8, perché il duplex si infragilisce dopo un servizio moderatamente elevato. Questo vale sia per F51, F53, F55 e F60; nessuno di essi è un materiale ad alta-temperatura.
D: Quali limiti di durezza si applicano alle flange duplex A182?
R: F51 e F60 hanno un massimo di 290 HBW; F53 e F55 hanno un massimo di 310 HBW; F61 ha un massimo di 302 HBW. Una lettura sopra il soffitto indica quasi sempre un problema di trattamento termico - velocità di raffreddamento insufficiente, fase sigma o ferrite eccessiva - piuttosto che un problema chimico.
D: La tempra in acqua è davvero obbligatoria per le flange duplex?
R: Sì. A182 specifica il trattamento della soluzione e l'estinzione liquida per F51, F60, F53 e F55, con raffreddamento fino a una temperatura inferiore a 500 gradi F [260 gradi]. Il raffreddamento ad aria di una sezione nell'intervallo 900–600 gradi consente la formazione della fase sigma; anche l'1–2% in volume può dimezzare l'energia d'impatto Charpy. Per le sezioni superiori a 100 mm, è generalmente necessario il raffreddamento a nebbia-più-spray per raggiungere la velocità di raffreddamento del nucleo richiesta.
D: Le flange duplex possono essere trattate termicamente dopo la-saldatura?
R: No. Gli acciai inossidabili duplex non vengono mai sottoposti a distensione-dopo la saldatura. Un PWHT nell’intervallo 550-900 gradi farebbe precipitare le fasi sigma e chi e distruggerebbe sia la tenacità che la resistenza alla corrosione. Controllare invece l'apporto di calore e la temperatura di interpass durante la saldatura.
D: Qual è la differenza tra le flange duplex ASTM A182 e ASTM A995?
A: A182 copre le flange forgiate; A995 copre componenti cast duplex e super duplex. Gli equivalenti fusi sono 4A (J92205, colato 2205), 5A (J93404, colato 2507) e 6A (J93380, tipo Zeron 100). I limiti di snervamento minimi del duplex fuso sono inferiori rispetto ai gradi per lavorazione lavorata - A995 5A garantisce 485 MPa dove A182 F53 garantisce 550 MPa - quindi una fusione non è un sostituto-in sostituzione di una forgiatura.
D: Quale metallo d'apporto devo utilizzare per saldare una flangia A182 F60 a un tubo duplex?
R: ER2209 per GTAW o GMAW o E2209 per SMAW. Per tubi F53 e 2507, utilizzare ER2594 o E2594. Non utilizzare mai il riempitivo 316L; il metallo di saldatura austenitico risultante ha un basso contenuto di azoto e si fora prima del metallo di base duplex.
D: Quale temperatura di interpass devo mantenere durante la saldatura di flange duplex?
A: massimo 150 gradi per i gradi 2205 (F51/F60) e massimo 100 gradi per super duplex (F53/F55). Il superamento del limite di interpass rallenta il raffreddamento attraverso l'intervallo di sensibilizzazione e promuove la formazione di sigma nella zona-influenzata dal calore.
D: Quale contenuto di ferrite dovrebbe avere una flangia duplex?
R: 35–65% in volume per il metallo base, con il 40–60% come obiettivo di produzione pratico. La norma NACE MR0175/ISO 15156 utilizza il 35–65% per il metallo base e il 30–70% per il metallo saldato. La ferrite viene misurata mediante conteggio di punti secondo ASTM E562 o con un ferritescopio calibrato.
D: Come posso rilevare la fase sigma in una flangia duplex?
R: Utilizzare ASTM A923. Il metodo A è un test di screening dell'attacco con idrossido di sodio; Il metodo B è un test di impatto Charpy che identifica effettivamente l'infragilimento; Il metodo C è l'esame microstrutturale a 500×. ASTM A1084 fornisce un ulteriore metodo di screening elettrochimico. Charpy è il test che rileva i guasti che i controlli PMI e di durezza non rilevano.
D: Perché non posso utilizzare F51 invece di F60 per risparmiare denaro?
R: È possibile e funzionerà in caso di servizio leggero-a basso-cloruro. Il rischio è che F51 consenta azoto fino allo 0,08%, quindi un calore conforme può arrivare a PREN 31 - sotto la soglia richiesta dalla maggior parte delle specifiche di servizio per acqua di mare e acido-. Il premio per F60 è in genere inferiore al 5% ed elimina completamente tale variabilità. Su qualsiasi progetto basato su cloruro o H₂S, F60 è la decisione più economica per tutta la vita dell'asset.
D: Quanto costa una flangia duplex A182 al chilogrammo?
R: I range indicativi FOB Asia alla fine del 2026 sono 6,80–9,40 USD/kg per F51, 7,00–9,60 USD/kg per F60, 9,30–12,50 USD/kg per F53 e 11,00–15,00 USD/kg per F55, contro 4,30–6,10 USD/kg per F316L. Completando la lavorazione, la classe di pressione, la dimensione ed il livello di certificazione spostano il numero; un collo saldato di Classe 150 F60 da 24 in genere arriva a 1.500–2.500 USD per pezzo.
D: F53 è uguale a 2507 e F55 uguale a Zeron 100?
R: Sì. F53 è UNS S32750, venduto come super duplex 2507 o 25Cr. F55 è UNS S32760, venduto come Zeron 100. I gradi sono correlati ma non identici - F55 aggiunge lo 0,50–1,00% di rame e lo 0,50–1,00% di tungsteno, il che migliora le prestazioni degli acidi riducenti diluiti con un sovrapprezzo di circa il 10–15% rispetto all'F53.
D: Perché a volte viene utilizzato un magnete per controllare le flange duplex?
R: Perché il duplex è ferromagnetico, a differenza del 304 e del 316. Un magnete è un utile test negativo - una parte venduta come duplex che è completamente non magnetica- è probabilmente un grado austenitico sostituito. Non è un test positivo, perché anche l'acciaio al carbonio, l'acciaio inossidabile serie 400 e alcuni sostituti duplex sono tutti magnetici.
D: Le flange duplex sono adatte per il servizio acido ai sensi della NACE MR0175?
R: Sì, entro certi limiti. La norma ISO 15156-3 accetta gli acciai inossidabili duplex in soluzione-ricotto, liquido-temprato con il 35–65% di ferrite, soggetti a temperature e inviluppi di pressione parziale di H₂S-- circa 10 kPa H₂S per i gradi PREN 30–40 e 20 kPa per PREN superiore a 40, fino a 232 gradi. Al di sopra di questi limiti, utilizzare una lega di nichel.
D: Quali documenti dovrebbero accompagnare la spedizione di flange duplex?
R: Un certificato di test di laminazione EN 10204 3.1 che mostra la chimica completa in base al calore, ai risultati della tensione, alla durezza, alla temperatura del trattamento termico e al mezzo di raffreddamento; risultati del contenuto di ferrite; eventuali rapporti di prova supplementari richiamati nell'ordine (ASTM A923, ASTM G48); un elenco di tracciabilità dei numeri di calore-; e record PMI dove specificato. I certificati di tipo 3.2 con controfirma-di terze parti aggiungono il 5–10% e sono standard per il lavoro offshore.
D: Perché le flange duplex costano più del 316L se contengono meno nichel?
R: Perché a questi livelli il molibdeno e il cromo influiscono maggiormente sul prezzo rispetto al nichel, e perché la lavorazione è più difficile. Il duplex necessita di un controllo della fusione più rigoroso, di una ricottura obbligatoria con tempra liquida, di una lavorazione più lenta e di più test. Il vantaggio del materiale è reale, ma lo è anche il costo del processo - una flangia duplex in genere ha una dimensione pari a 1,3–1,6 volte quella di un articolo equivalente in 316L.


